189-2464-6170
 szjhpcb@VIP.126.com


PCB 过回流焊板弯板翘怎么防止?10 大措施与 IPC 验收标准
PCB 板子过回流焊时发生板弯、板翘,是电子制造中最常见的缺陷之一:轻则影响贴片精度与焊接质量,重则导致整批报废。板弯板翘的本质是热应力下的材料失配 —— 板材、铜箔、阻焊在升温冷却时膨胀收缩不一致,叠加板子自重与拼板结构缺陷,就会产生永久变形。本文从设计、板材、工艺三个层面,整理 10 大防护措施与 IPC 验收标准,供工程师与采购参考。
一、优化回流焊温度曲线,降低热应力
温度是板子应力的主要来源。在保证焊接质量的前提下,适当降低回流焊峰值温度、调慢升温与冷却速率,可显著减小板弯板翘。
工程上常用控制区间为:升温斜率约 1.5~2℃/ 秒,避免热冲击导致玻纤分离;冷却区降温速率不超过 4℃/ 秒,平缓降温可减少板材应力残留。
有条件时优先采用 "加热 — 保温 — 回流 — 缓冷" 的帐篷式曲线,并用测温板实测校准,不要直接套用通用曲线。
二、选用高 Tg、低 CTE 板材
Tg 是玻璃转换温度,Tg 越低,板材进入回流焊后开始变软越快、变软时间越长,变形越严重。
无铅回流焊建议选用 Tg≥150℃的板材,汽车电子等高可靠性产品建议 Tg≥170℃。
同时要关注 CTE(热膨胀系数):高 Tg 并不直接等于低 CTE,Z 向热膨胀小的材料能进一步抑制分层与翘曲,选材时应两项指标综合评估。
三、无轻薄要求时优先增加板厚
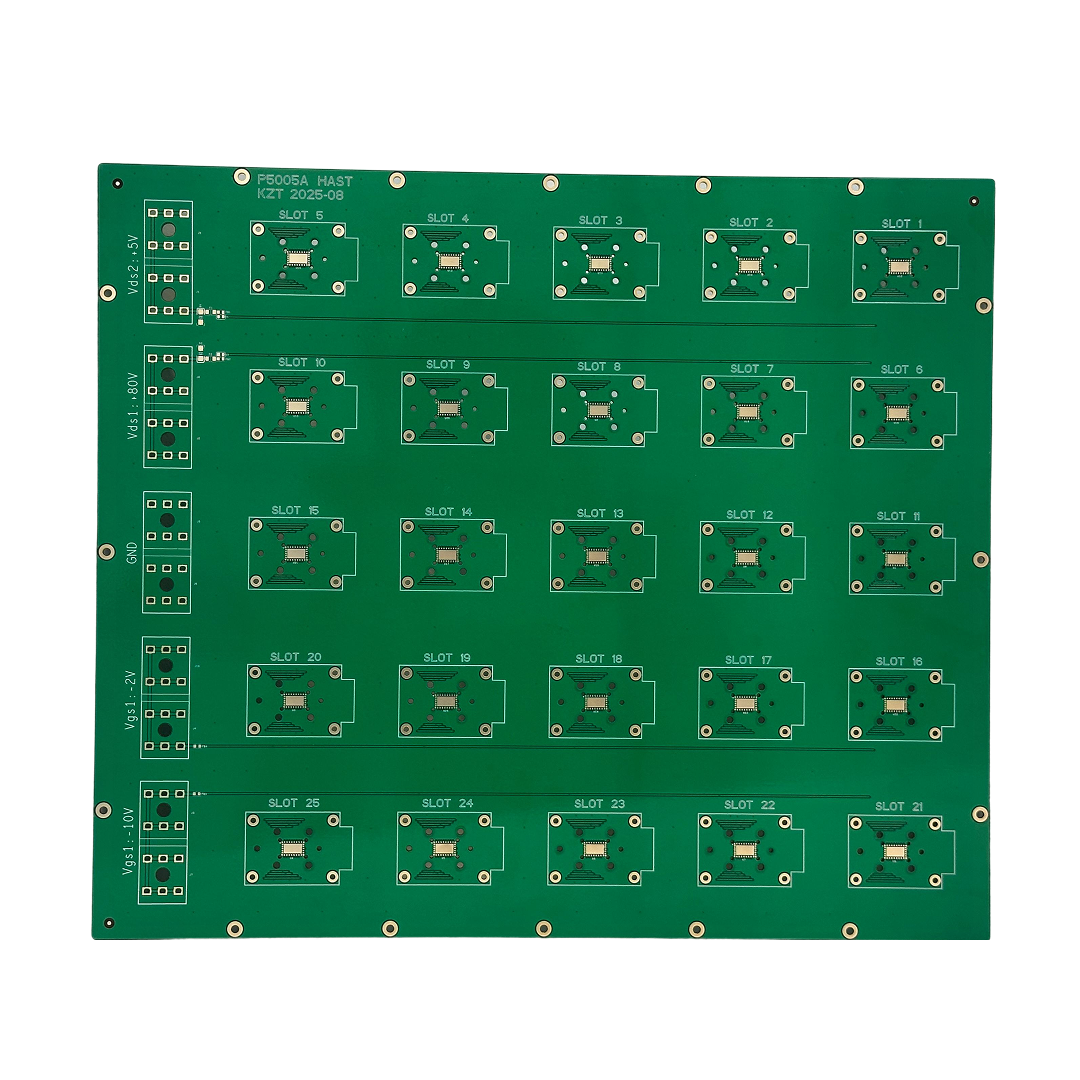
为追求轻薄,不少产品板厚已降到 1.0mm、0.8mm 甚至 0.6mm,这样的厚度在过炉时保持不变形确实困难。如果没有轻量化硬性要求,建议板厚尽量做到 1.6mm,可大幅降低板弯板翘风险;薄板产品则务必配合托盘、对称叠层等补偿措施。
四、叠层设计严格对称
对称叠层是从源头减少 Z 向应力的最有效方法:多层板的铜层分布(厚度、面积、位置)应尽量相对中心层镜像对称,镜像层的材料属性、铜厚、图形覆盖率尽量一致。
常见的反面教材是单面板只在一面铺大铜、或 6 层板电源层铜厚(如 2oz)远高于信号层(如 0.5oz),这类非对称叠层在热应力下必然扭曲。
五、铺铜平衡,避免单面大铜面
铜箔与基材的 CTE 差异大,铜分布不均会导致热应力失衡:顶层残铜率 80%、底层只有 20% 时,板子会像拉紧的弓一样弯曲。
应保证双面(或对称层对)铜覆盖率差异控制在 15%~20% 以内,空白区域添加平衡铜块(dummy copper)或用网格铜填充,既平衡应力又利于散热。
六、控制拼板尺寸,窄边垂直过炉方向
大部分回流焊炉用链条传送,尺寸越大的板子越会因自重凹陷变形。应把电路板的长边作为传送边放在链条上,以窄边垂直过炉方向,降低自重造成的凹陷;同时控制拼板尺寸(经验上单拼控制在 200mm 以内为宜)并减少拼板数量,都能明显改善过炉变形。
七、优化拼板连接方式,少用 V-Cut
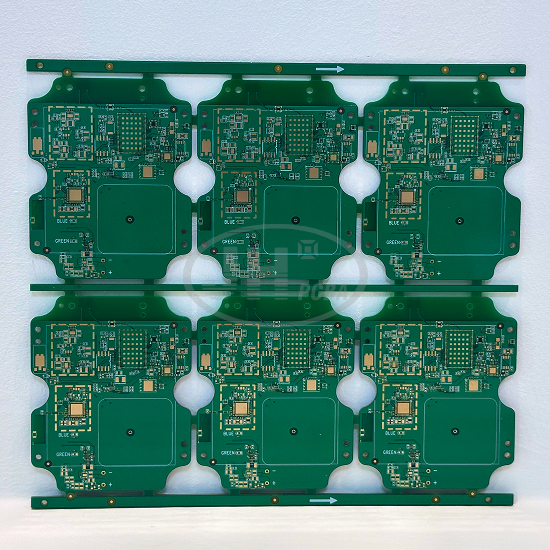
V-Cut 会破坏拼板间的结构强度。尽量用邮票孔(连接筋)替代 V-Cut,连接筋宽度建议不小于 2mm;如必须使用 V-Cut,应降低开槽深度,并在 V-Cut 线两侧保留至少 0.5mm 无铜区以避免应力集中。分板时优先采用 Router 铣刀分板,替代 V-Cut 分板,可避免应力集中引发板翘。
八、增加工艺边与加强筋
大尺寸或多拼板可在板边增加工艺边(经验上不小于 5mm)和支撑条,在 PCB 边缘或大尺寸器件下方增加铜筋、加厚板边(如板边做 1.6mm、内部 1.0mm),从结构上提升整板刚性,抑制过炉时的下垂与扭曲。
九、使用过炉托盘治具
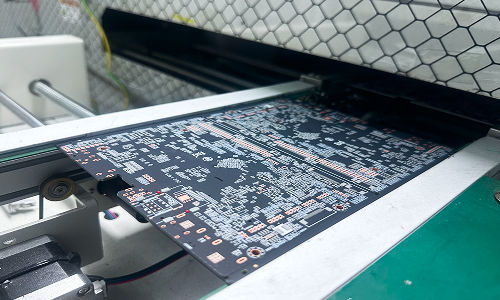
当前述方法都难以满足时,过炉托盘(Reflow Carrier)是最直接的手段:无论热胀冷缩,托盘都能把电路板固定住,直到板温降到 Tg 以下重新变硬、维持原尺寸。单层托盘仍不足时,可再加一层盖子上下夹住电路板,大幅降低变形;缺点是托盘成本较高,且需要人工放置与回收。
十、烘板除湿与制程管控
板材吸潮会加剧过炉时的分层与翘曲。生产前可将 PCB 按板厚在约 120℃下烘烤 2~4 小时去除水分;回流焊环节用测温板实测并记录实际曲线,按板厚与元件密度微调参数;同时注意炉膛清洁与热风均匀性,避免局部温差放大变形。
板弯板翘的验收标准
按 IPC 相关标准,带有表面贴装器件的 PCB,允许的最大变形量约为板长的 0.75%;无表面贴装器件的 PCB 约为 1.5%。对汽车电子、医疗等高可靠性产品,内部管控通常更严(部分高端等级要求 0.5% 以内),建议在订单技术确认中明确板翘指标,并在来料与出货环节按同一标准验收。
爵辉伟业电路总结:板弯板翘的改善,一半在设计、一半在制板厂:板材选型、叠层对称性、平衡铜填充、压合工艺与出货检验都会直接影响过炉表现。爵辉伟业电路 PCB 制板服务支持 2~32 层、1-5阶 HDI、背钻、树脂塞孔、高 Tg / 低 CTE 板材与特殊铜厚(如 2OZ 厚铜)工艺,提供 DFM 可制造性分析与防翘曲工艺评审 —— 在设计阶段就把变形风险挡在炉前。
需要PCB制板?立即咨询爵辉伟业电路
电话:【189-2464-6170】 邮箱:【szjhpcba@vip.126.com】
提供Gerber即可免费评审与报价,支持加急打样